

Рекомендации

Боры «МонАлиТ» относятся к новому поколению алмазного ротационного инструмента и обладают значительно увеличенным ресурсом работы. Основное отличие от традиционных алмазных (гальванических) боров заключается в режущей головке: у традиционных боров на головку напыляют 1-2 слоя алмаза, которого хватает для обработки несколько зубов, а боры «МонАлиТ» состоят из алмазных зерен по всей толщине режущей головки, работают как новые без ухудшения режущих свойств даже после многократного использования.
Одна линза «МонАлиТ» разрезает 50 металлокерамических коронок. Один шарик «МонАлиТ» способен проделать более 30 отверстий в коронке из диоксида циркония.
Один шлифовальный бор «МонАлиТ» обрабатывает более 100 пломб из керамики.
Основные характеристики и требования к работе
- Максимальные режущие свойства боров проявляются при легком, «поглаживающем» прикосновении к материалу, поэтому бором не следует давить на материал, т.к. при усилении давления режущие свойства бора снижаются.
- Боры необходимо периодически чистить ультразвуком (как традиционные алмазные боры), они не «лысеют» и после очистки работают как новые.
- Боры не предназначены для работы с кариозным дентином (быстро засаливаются).
- В случае засаливания боры «МонАлиТ» можно вскрывать методом рабочего врезания в абразивные бруски как на эластичной (предпочтительно), так и на керамической связке.
- При стерилизации на хвостовиках боров иногда могут появиться темные пятна, не влияющие на стерильность и режущие свойства.
- Обязательное условие работы борами МонАлиТ – интенсивное водяное охлаждение.
- Линзы для разрезания коронок эффективны при использовании мощных турбинных наконечников (например, Kava или специальный турбинный наконечник повышенной мощности фирмы «Микрон», Казань – НСТБСФ 350)
- Рекомендованные скорости работы:
| Диаметр режущей части | Максимальная скорость об/мин |
| 005-018 | 360 000 |
| 018-023 | 300 000 |
| 023-027 | 180 000 |
| 027-031 | 140 000 |
| 031-040 | 100 000 |
| 040-050 | 80 000 |
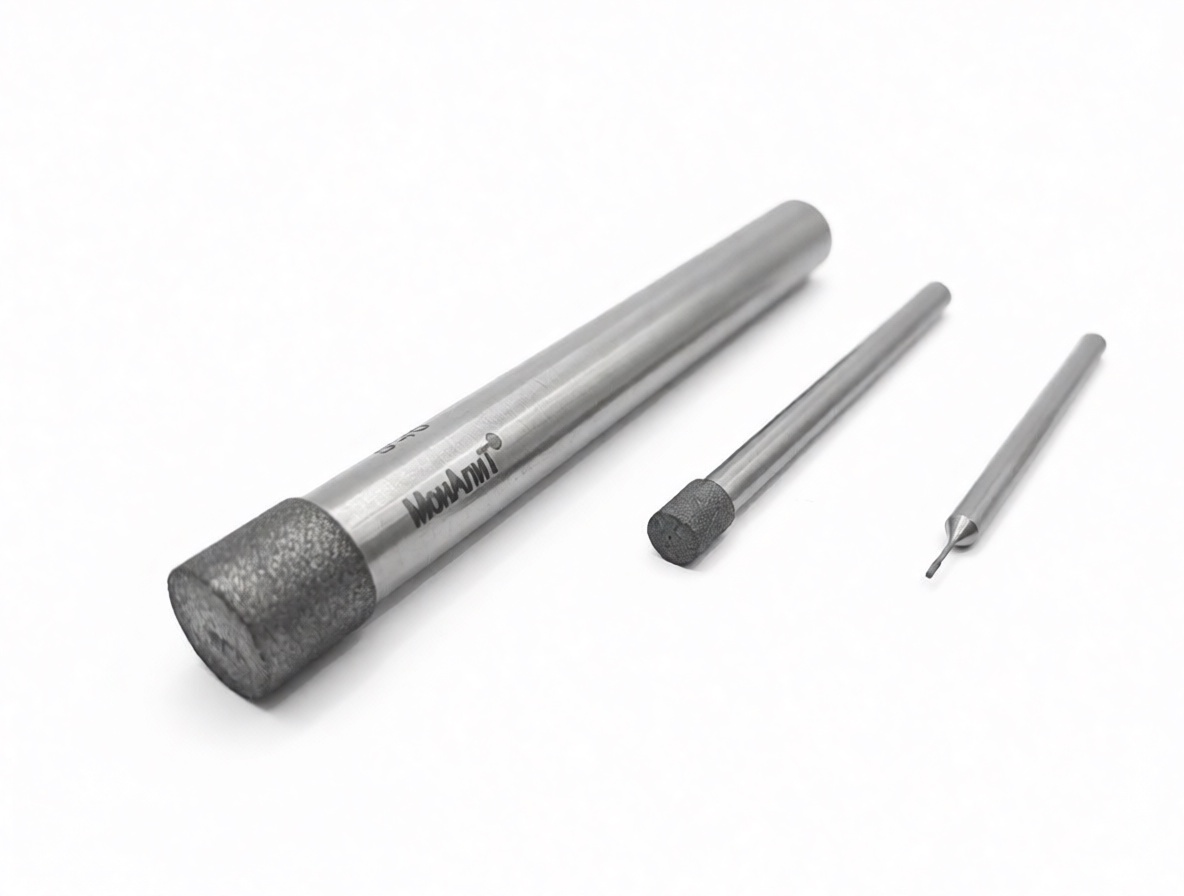
Рекомендации по работе головками МГШ из эльбора марки ЛКВ60 на участке координатного шлифования
- Обрабатываемый материал – углеродистые инструментальные стали: У8А, У10А, У12А; легированные инструментальные и быстрорежущие стали: 9ХС, ХВ2, Х12М, 95Х18
- Размер зерна эльбора для головок диаметром 1,2,3,5 и 7 мм соответственно 80/60, 100/80, 125/100, 160/125 и 200/160.
- Длина рабочей части головок 2 мм, 4 мм, 4 мм, 6 мм и 8 мм соответственно. Для коротких отверстий необходимо делать более короткие длины головок.
- Диаметр головки относительно отверстия должен быть 0,7- 0,8 диаметра начального отверстия – это среднее оптимальное соотношение.
- Чистота обработанной поверхности может быть в пределах от 7 до 9 класса (Ra0.8÷Ra0.2)
- Частота вращения шпинделя варьируется от 15000 до 250 000 об/мин в зависимости от диаметра головки для достижения оптимальной скорости резания (10÷15) м/сек для головок Ø1,0÷Ø12,0 мм.
- Частота планетарного вращения зависит от диаметра обрабатываемого отверстия и может измениться от 20 до 400 об./мин. (технические характеристики станка). Идеальной считается скорость 15 м/мин, но на малых диаметрах обычно составляет величину вдвое меньшую.
- Скорость осевого перемещения эльборовой головки (число двойных ходов) зависит от глубины обрабатываемого отверстия и составляет от 300 мм/мин до 1000 мм/мин. При этом желательно получение пересечение штрихов под углом от 30 до 45 градусов.
- Подача радиальная (на врезание) зависит как от диаметра обрабатываемого отверстия, так и от площади рабочей головки, но в среднем выбирается не более 5 мкм за один двойной ход.
- Для получения более качественной поверхности перед началом работы головку необходимо выставить так, чтобы биение было меньше 0,01 мм по индикатору.
- В случае обработки сквозных отверстий по возможности желательно подавать в зону обработки сжатый воздух или жидкое охлаждение (масло, воду, шлифовальную эмульсию).
- Вращение детали необходимо производить навстречу вращению головки.
- При шлифовке глухих отверстий необходимо касание и врезание делать внизу отверстия около 0,02 мм, делать не менее 5 с выхаживания в нижнем положении и затем включать осевое перемещение шпинделя.
Рекомендации по работе головками МГШ (А) из алмаза на участке координатного шлифования
Для получения более точной информации по режимам и способам обработки можно обратиться к консультанту фирмы.
- Обрабатываемый материал – различные керамические, композиционные составы, цветные сплавы а также твердый сплавы ВК6, ВК8, ВК10,Т5К10, Т15К8, Т30 и др.
- Размер зерна алмаза для головок диаметром 1,2,3,5 и 7 мм соответственно 80/60, 100/80, 125/100, 160/125 и 200/160.
- Длина рабочей части головок 2 мм, 4 мм, 4 мм, 6 мм и 8 мм соответственно. Для коротких отверстий необходимо делать более короткие длины головок.
- Диаметр головки относительно отверстия должен быть 0,7- 0,8 диаметра начального отверстия – это среднее оптимальное соотношение.
- Чистота обработанной поверхности может быть в пределах от 7 до 9 класса (Ra0.8÷Ra0.2)
- Частота вращения шпинделя варьируется от 15000 до 250 000 об/мин в зависимости от диаметра головки для достижения оптимальной скорости резания (10÷15) м/сек для головок Ø1,0÷Ø12,0 мм.
- Частота планетарного вращения зависит от диаметра обрабатываемого отверстия и может измениться от 20 до 400 об/мин (технические характеристики станка). Идеальной считается скорость 15 м/мин, но на малых диаметрах обычно составляет величину вдвое меньшую.
- Скорость осевого перемещения алмазной головки (число двойных ходов) зависит от глубины обрабатываемого отверстия и составляет от 300 мм/мин до 1000 мм/мин. При этом желательно получение пересечение штрихов под углом от 30 до 45 градусов.
- Подача радиальная (на врезание) зависит как от диаметра обрабатываемого отверстия, так и от площади рабочей головки, но в среднем выбирается не более 5 мкм за один двойной ход.
- Для получения более качественной поверхности перед началом работы головку необходимо выставить так, чтобы биение было меньше 0,01 мм по индикатору.
- В случае обработки сквозных отверстий по возможности желательно подавать в зону обработки сжатый воздух или жидкое охлаждение (масло, воду, шлифовальную эмульсию).
- Вращение детали необходимо производить навстречу вращению головки.
- При шлифовке глухих отверстий необходимо касание и врезание делать внизу отверстия около 0,02 мм, делать не менее 8 с выхаживания в нижнем положении и затем включать осевое перемещение шпинделя.
Для получения более точной информации по режимам и способам обработки можно обратиться к консультанту фирмы
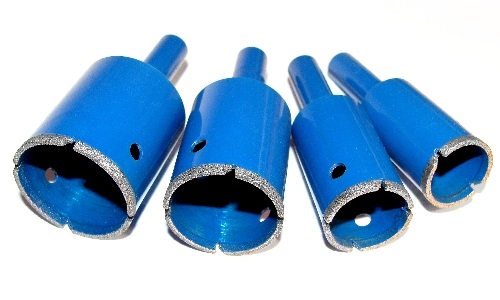
Произведено по уникальной технологии вакуумно-диффузионной сварки «МонАлиТ». Сверление необходимо выполнять с постоянным охлаждением в зоне сверления, сухое сверление не допустимо. В случае подачи через центр сверлить в импульсном режиме не более 1-2 секунд.
Скорость вращения в зависимости от диаметра (должна быть таблица)
Диаметр сверла, мм Оптимальная частота вращения инструмента, об/мин
6÷11 ~2300
12÷14 ~2000
15÷16 ~1800
18÷20 ~1500
21÷24 ~1200
25÷28 ~1000
30÷42 ~800
45÷70 ~500
Скорость сверления плитки: в керамогранитной – 15-20 сек.
В керамической (кафельной) – 5-10 сек.
Ресурс при правильной эксплуатации:
Керамогранитная плитка – до 80 отверстий;
Керамическая (кафельная) плитка – до 500 отверстий. Если Вы не нашли необходимый инструмент , посмотрите в разделе каталог инструмента под заказ. Либо пришлите на электронную почту эскиз или чертеж и мы изготовим инструмент по индивидуальному заказу. Попробуйте и оцените преимущества долговечного интструмента МонАлиТ.
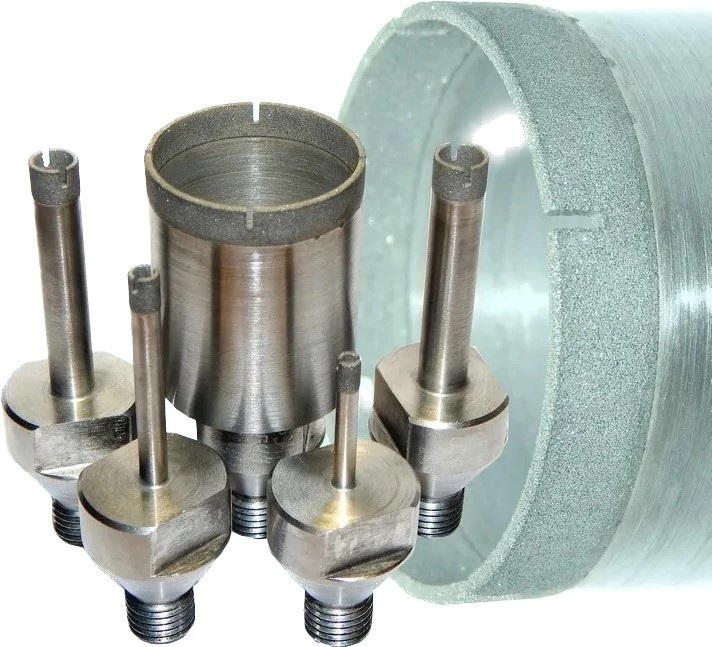
Сверла по керамогранитной плитке
- Скорость вращения – от 300 до 3000 об/мин в зависимости от диаметра (см.
таблицу 1). - Подача воды снаружи и изнутри. Необходимый минимально допустимый расход
воды на 1 отверстие – от 2 до 10 мл в зависимости от диаметра. - Скорость сверления плитки толщиной 8 мм - 15…20 сек (на стойке с наружной
подачей воды) - Ресурс – 80 отверстий
Сверла по керамической (кафельной) плитке
- Скорость вращения – от 300 до 3000 об/мин в зависимости от диаметра (см.
таблицу 1). - Подача воды снаружи и изнутри. Необходимый минимально допустимый расход
воды на 1 отверстие – от 2 до 10 мл в зависимости от диаметра. - Скорость сверления плитки толщиной 8 мм - 5…10 сек
- Ресурс – от 500 отверстий.
Сверла по граниту (внутренняя подача воды)
- Скорость вращения во время испытания – 3000 об/мин для сверл диаметрами 6-8
мм (рекомендации по другим диаметрам еще не разработаны) - Подача воды изнутри. Рекомендуется минимальное давление воды – 0,6 атмосфер.
- Скорость сверления в граните в глухую на глубину 40 мм - 40…50 сек
- Ресурс – от 2000 отверстий (более 80 метров).
Сверла по граниту (внешняя подача воды)
- Скорость вращения во время испытания – 3000 об/мин для сверл диаметрами 6-8 мм.
(рекомендации по другим диаметрам еще не разработаны) - Подача воды снаружи.
- Скорость сверления в граните в глухую на глубину 40 мм - 2-3 минуты
- Ресурс – от 300 отверстий.
Сверла по стеклу
- Скорость вращения – 500 - 5000 об/мин в зависимости от диаметра (см. таблицу 2).
- Подача воды изнутри (допускается в отдельных случаях наружная подача).
- Скорость сверления стекла толщиной 5 мм - 3…6 сек. Рекомендуемая подача
инструмента – 1,0…1,2 мм/с - Ресурс – от 6000 отверстий (более 30 метров)
- Стойкость между чисткой сверла – от 80 до 150 отверстий.

1. Обрабатываемые стали (сырые и закаленные) и твёрдые сплавы.
1.1 Углеродистые и легированные конструкционные, шарикоподшипниковые стали: ст.20, ст.45, ст.40Х,18ХГТ, 30ХГСА, ШХ15
1.2 Углеродистые, легированные и быстрорежущие стали: У8А, У10А, ХВГ, Х12М, 3Х2В8, Р6М5, Р18
1.3 Нержавеющие стали: 40Х13, Х18Н9Т
1.4 Твёрдые сплавы: ВК6, ВК8, ВК10
2. Применение: для зачистки и доводки простых и сложнофасонных поверхностей штампов и пресс-форм из закаленных сталей и твёрдого сплава в инструментальном производстве; для зачистки заусенцев в труднодоступных местах в механических цехах и для снятия облоя в отливках литейных цехах.
- Оптимальная скорость резания 7,5÷15 м/сек. Частота вращения в зависимости диаметра головки (20 000÷100 000 об/мин). Работа с частотой вращения менее 20 000 об/мин неэффективна.
- Для закалённой стали оптимальный размер зерна 100/80÷160/125, за счет чего достигается высокая производительность и хорошая чистота.
- Для сырых, вязких сталей оптимальный размер зерна 250/200÷315/250 (для головки ф1,6 – 200/160).
- Во время работы не допускать чрезмерного нагрева, так как это приводит к засаливанию головки и значительному снижению режущих свойств.
- При работе головками малых диаметров (ф1,6÷ф2,5) прикладывать небольшие усилия нажима, так как иначе может произойти слом головки.
- При засаливании головки рабочую поверхность необходимо почистить в пескоструйной машине (размер зерна песка 100÷110 мкм) или эластичным бруском «МонАлиТ». В крайнем случае - по влажному абразивному кругу.